 サイト内を検索
成形不良とは、成形工程で生じた製品の欠陥を指します。成形不良が発生すると手直しや廃棄などの工数やコストがかかるため、未然防止が重要です。
本記事では、製造業で発生する代表的な成形不良の種類と原因、対策について解説していきます。
目次
射出成形における成形不良とは、製品に生じる外観・性能の不具合の総称です。射出成形とは、加熱して溶かした合成樹脂(プラスチック)などの材料を金型内に注入し、冷却、固化して成形する加工方法のことです。樹脂を使用した射出成形では、成形条件や機械・設備の状態、材料の状態などさまざまな要因による成形不良が課題になります。
成形不良が発生すると廃棄品による歩留まりの悪化や手直しによるロス、原因究明・再発防止のコストがかかるため、なるべく成形不良の発生率を抑えられるよう対処する必要があります。
一言で成形不良といっても、その内容には多様な種類があります。以下では、11種類の代表的な成形不良について解説します。
バリとは、金型の合わせ面の隙間(パーティングライン)や入れ子の合わせ面、金型が開くときに成形品を押し出すための突き出しピン(エジェクターピン)から樹脂があふれ出て余分な突起ができる現象です。
■バリのイメージ
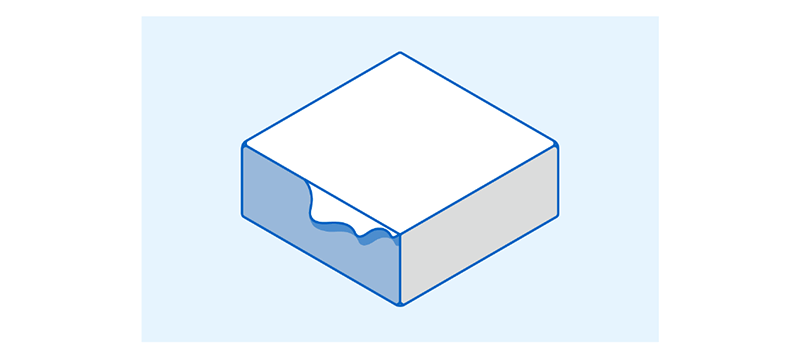
バリは外観を損ねるだけでなく、製品によっては機能性も損なわれます。バリ取りなどの工程が増えるため、生産性の低下にもつながりかねません。
バリを引き起こす要因は、下記のようなさまざまな要因により引き起こされます。
<バリの主な要因>
・金型合わせ面の精度不足
・金型の摩耗
・金型の締め付け力不足
・高すぎる射出樹脂温度(低粘度化)
・過度な材料の射出量
・速すぎる射出速度、圧力
・パーティングラインに滞留した圧縮ガスによって生じる、樹脂のはみ出し
ヒケとは、成形品の表面にくぼみやへこみができる成形不良です。主に成形品の肉厚部に発生する傾向があります。
■ヒケのイメージ
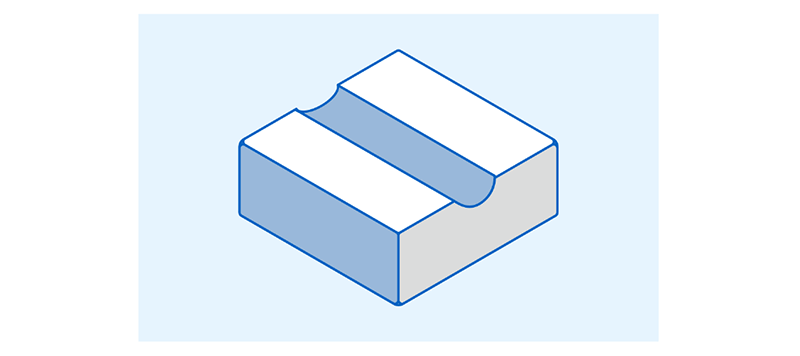
製品の表面に発生する「ヒケ」は、外観の悪化や強度不足、品質不良の原因となります。
後述する「ショートショット」と呼ばれる成形不良とは異なり、製品全体の形状は概ね保たれていますが、くぼみが見られる状態です。見栄えが悪くなるだけでなく、樹脂製品を組み合わせる場合に設計どおりはめ合わない嵌合不良(かんごうふりょう)や、可動部が滑らかに動かず、固着や摩耗を起こす摺動不良(しゅうどうふりょう)の原因となることがあります。
ヒケを引き起こす主な要因は、下記のとおりです。溶融樹脂が金型内に充填されると、表面は金型に接しているため比較的早く冷却・固化しますが、内部は高温状態が保持され、後から収縮が進行します。その結果、内部の収縮によって表面が引き込まれてへこむのが、ヒケが生じるメカニズムです。
<ヒケの主な要因>
・樹脂の充填量の不足(射出速度、射出圧力、保圧、保圧時間不足)
・金型温度または冷却条件の不適切さ、温度ムラ
・ゲート径、ランナー径が小さすぎること
ヒケは、成形品の厚肉部や肉厚差が大きい場合に、発生しやすくなる傾向があります。
ヤケとは、金型内の樹脂が高温になり、製品の表面の一部に焦げたような変色が起こる現象のことです。
■ヤケのイメージ
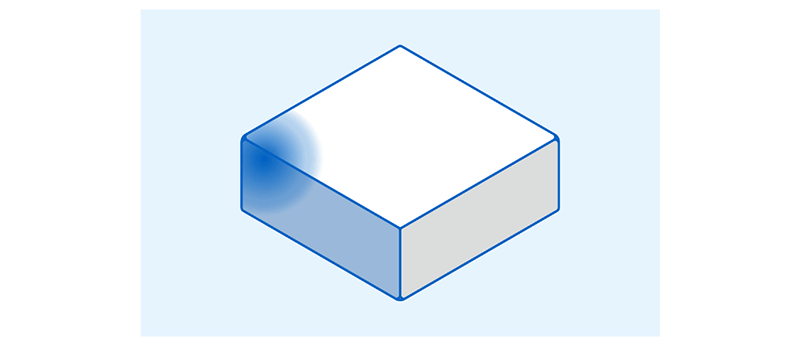
ヤケは、外観を損なうだけでなく、熱分解や酸化によって機械的強度や電気特性などの物性が低下する可能性があり、十分な予防対策が重要です。
射出成形時に金型内に空気が残留していると、溶融樹脂の流入により急激に空気が断熱圧縮され高温化することで、金型内の樹脂にヤケが発生します。ヤケを防止するには、金型の最終充填部や空気の溜まりやすい箇所に微細なすき間や溝を設け、空気を外部へ逃がすエアベント構造を設計することが必要となります。
シルバーストリーク(銀条)とは、成形品の表面に、樹脂が流れる方向に合わせて銀色の筋状の模様が出てしまう現象です。材料として使用する樹脂内で発生したガスの気泡が、金型内で樹脂とともに引き延ばされるように流れることで銀色の筋が生じ、外観を損ねます。
■シルバーストリークのイメージ
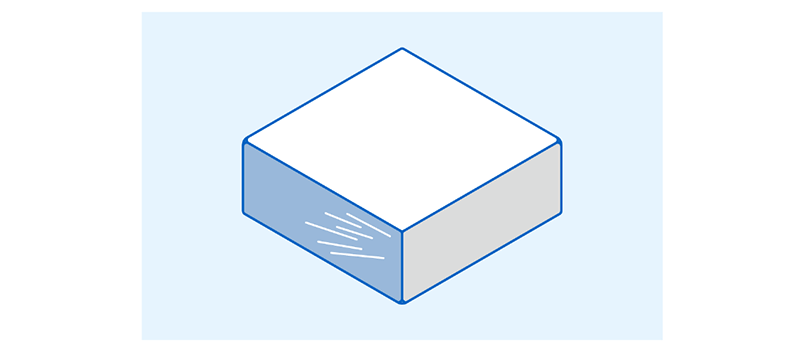
シルバーストリークは外観不良に加え、原因が加水分解や熱分解の場合は、物性低下を伴う可能性があります。
樹脂に水分が含まれているとガスの発生確率が高まり、シルバーストリークの発生リスクも高まるため、事前に材料となるペレットを十分に乾燥させる必要があります。また、異物の混入も発生要因となるため、材料投入時や充填時には細心の注意を払わなければなりません。
ショートショットとは、金型の一部に樹脂が充填されないまま、一部が欠けた状態で成形されてしまう成形不良です。
■ショートショットのイメージ
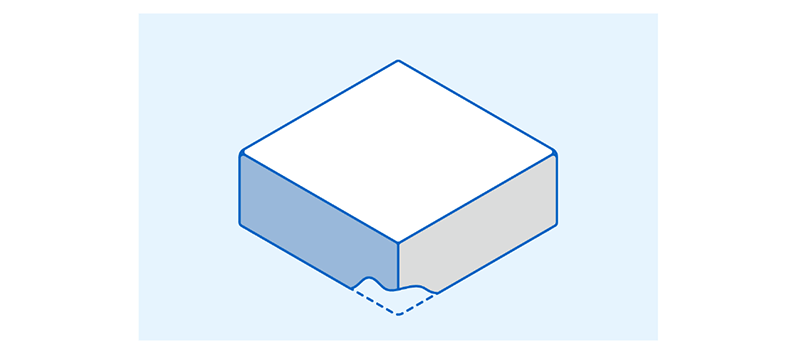
ショートショットは、主に下記のような原因で、樹脂が金型の末端まで到達する前に冷却・固化などが発生することで発生しやすくなります。
<ショートショットの主な原因>
・樹脂の射出量不足や流動性の悪さ
・材料の製品部への注入口であるゲートの断面積の小ささ
・金型の温度の低さ
・樹脂の射出時の圧力不足
・金型のガス抜き不足
ソリ(反り)とは、金型から取り出された製品が反るように変形する成形不良のことです。板状や箱状の成形品で発生します。見栄えが悪くなるほか、ヒケと同じく嵌合不良の原因となることがあります。
■ソリのイメージ
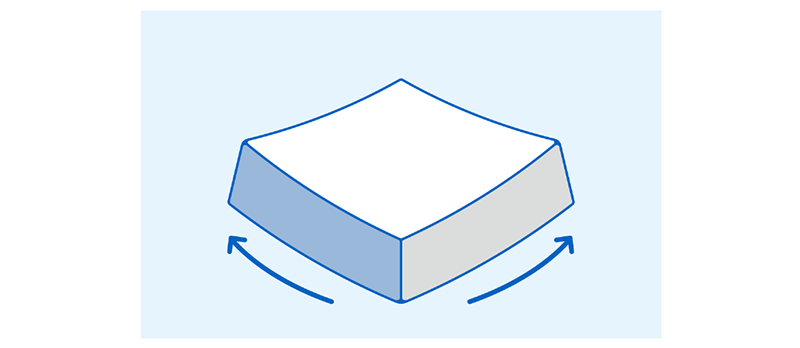
ソリは、主に下記のような点が原因となって、不均一な収縮が起きた場合に発生する可能性があります。
<ソリの主な原因>
・金型の温度のばらつき
・射出圧力、保圧時間の不足
・肉厚の変化があるなど製品形状の不均一
・冷却不足(型内冷却不足、型温不良)
ウェルドラインとは、金型内で分岐した樹脂が再び合流する部分で、線状の跡が現れる成形不良です。外観が損なわれるほか、製品使用時の破損の原因にもなりかねません。
■ウェルドラインのイメージ
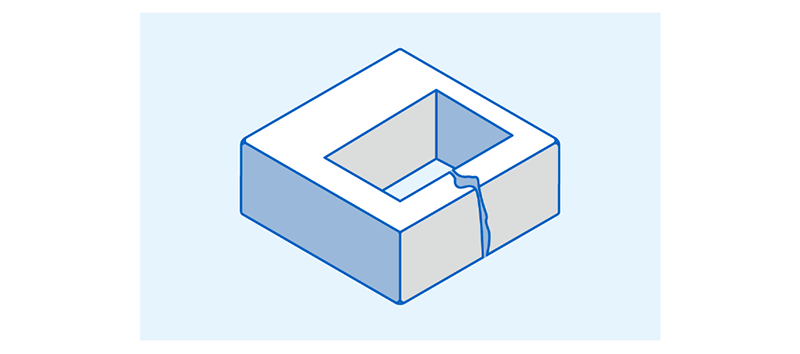
分岐して流し込まれた樹脂の先端が冷えて、温度が低下した状態で合流すると、合流部で十分な分子拡散、絡み合いが行われず完全に一体化できない界面(ウェルドライン)が発生します。また、下記のような要因によっても発生するため、適切な材料の選定や射出条件の調整が必要です。
<ウェルドラインの主な原因>
・材料の流動性不足
・射出速度の不足
・樹脂温度、金型温度が低い
・金型のガス抜き不足
クラックとは、成形品の一部が割れていたり、細いヒビが入っていたりする成形不良です。
■クラックのイメージ
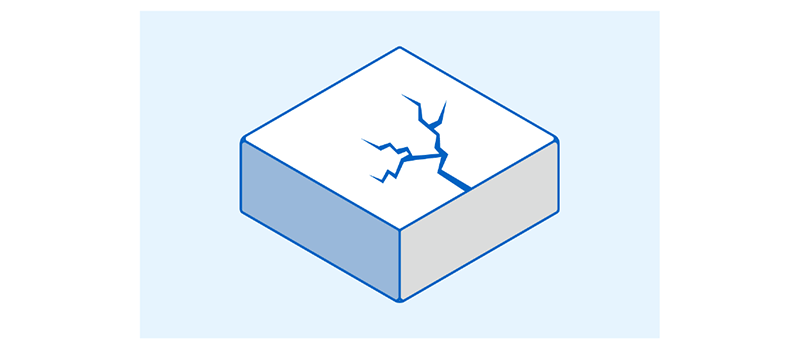
不均一な収縮や過大な保圧などによって残留応力が生じること、抜き勾配不足や過大な離型力、形状上の応力集中などが主な原因です。内部応力は、下記のようなケースで高まる可能性があります。
<内部応力が高まる可能性があるケース>
・材料の射出圧力が高い場合
・材料の射出速度が速い場合
・金型の温度が低い場合
・冷却時間が短い場合
ジェッティングとは、製品の表面に蛇行した跡が発生する成形不良です。
■ジェッティングのイメージ
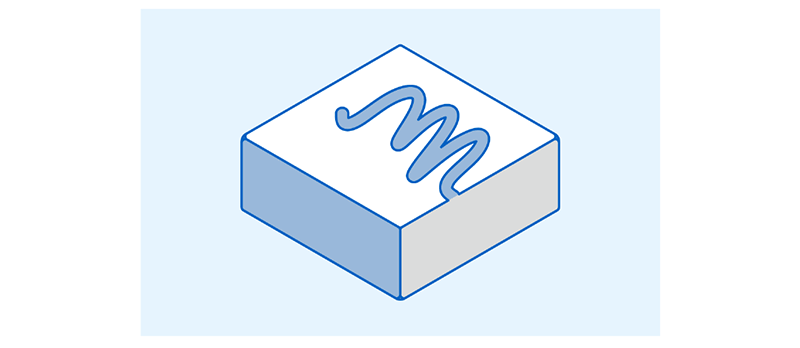
ジェッティングは外観不良ですが、不均一な組織となるため、場合によっては成形品の強度や密着性の低下による品質への影響も懸念されます。
ゲートから流入した樹脂がキャビティ壁面に沿わず噴流状に進み、先行樹脂が冷却された後に後続樹脂と十分に融合しないことで発生します。金型の温度が低いことや、射出速度が速すぎることなどが原因と考えられます。
フローマークとは、製品の表面に、波状の縞模様が発生する成形不良です。製品部に樹脂が入る際の入口であるゲート付近、肉厚が変化する箇所、ゲートから遠い箇所で発生しやすくなります。
■フローマークのイメージ
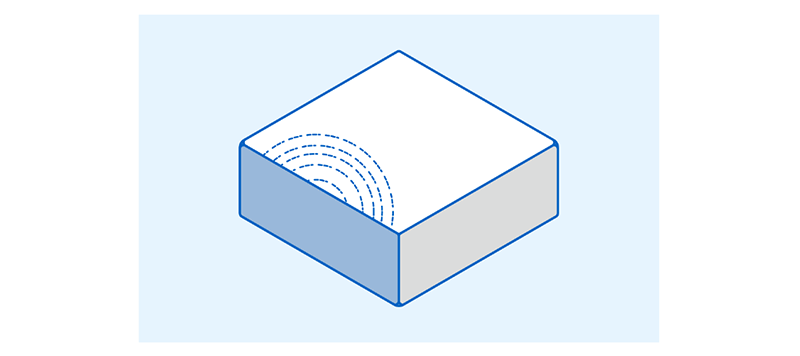
フローマークも外観不良ですが、不均一な組織となるため、場合によっては強度低下や密着性の低下による品質への影響が懸念されます。
樹脂流動の速度や温度が不均一となり、固化状態の差が表面模様として残る現象です。
<フローマークの主な原因>
・樹脂温度、金型温度の低下
・射出速度バランス(流動量の変動)
・ランナー長過大、ゲート径過小(樹脂の冷却大)
・金型のガス抜き構造不足
ボイドとは、製品の内部に気泡のような空洞ができてしまう成形不良です。
■ボイドのイメージ
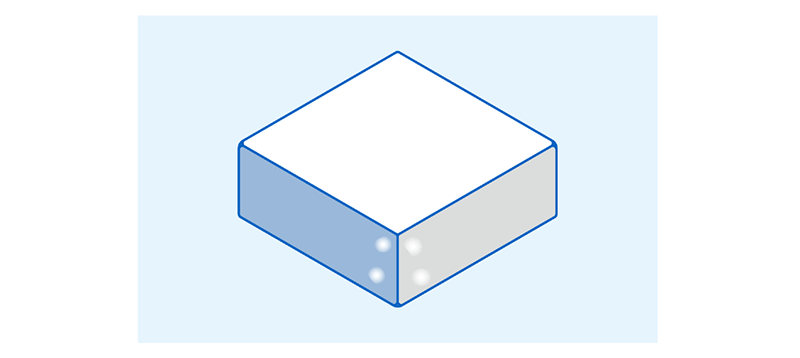
ボイドは不透明材料では外観から確認できない場合がありますが、透明材料では外観不良となり、強度や寸法精度にも影響する可能性があります。
充填・保圧工程で肉厚部に十分な圧力がかかっていない場合に、内側への収縮が起こると発生のリスクが高まります。また、「肉厚が厚い」「ゲート径が細い」といった場合も、樹脂を充填しきる前にゲートが固化してしまうため内部の収縮が始まり、ボイドを発生させかねません。
成形不良への対策は、原因によって異なります。下記のような多角的な観点から原因を特定し、適切な対策を実施することが必要です。
成形不良をなくすには、製品設計の時点で不良発生リスクを減らすという視点が求められます。下記のような対策を実施することで、成形不良を起こしにくい製品を目指せます。
■製品設計での成形不良対策の例
| 対策の内容 | 防げる成形不良の例 |
|---|---|
| 金型からスムーズに抜くために製品の垂直面に設ける勾配(抜き勾配)の適切な設定 | イジェクト時のクラック |
| 急激な厚みの変化を避ける肉厚設計。 部分的にへこませたり中空構造にしたりする「肉盗み」と呼ばれる構造を設けるなど。 | ヒケ、ソリ、ウェルドライン |
| 金型合わせ面の精度・剛性確保 | バリ |
成形不良は材料の状態によって引き起こされるケースもあります。材料面からは、下記のような対策が考えられるでしょう。
■材料に関する成形不良対策の例
| 対策の内容 | 防げる成形不良の例 |
|---|---|
| 肉厚小や大、形状長さなどに対応した流動性、収縮率などの条件を満たす適切な材料の選定 | 材料特性に起因するヒケ、ソリ、ショートショット、ウェルドラインなど |
| 十分な乾燥 | シルバーストリーク、ボイド |
| 適切な温度・期間設定での保管や異物混入の防止など、材料管理の徹底 | シルバーストリーク、ヤケ、ボイド、異物不良など、材料状態に起因する不良 |
特に材料の品質に粘度などのばらつきがあると適正な射出条件(温度、圧力など)が変わるため、仕入れロットが変わるたびに成形不良の発生リスクが高まります。
また乾燥が不十分な材料を使うと、水蒸気が発生して成形不良の原因となります。加えて、材料管理が不十分な場合も、材料の品質にばらつきが生じる原因となるため、管理の徹底も重要です。
金型の設計を変更すると、成形不良対策になる場合もあります。下記のように工夫をすることで、成形不良のリスクを下げられる可能性があります。
■金型設計での成形不良対策の例
| 対策の内容 | 防げる成形不良の例 |
|---|---|
| 冷却回路(冷却水路、油路)の適切な配置 | ソリ |
| 金型が開くときに成形品を押し出すためのエジェクターピンの適切な配置 | ソリ、クラック |
| 空気やガスを排出するためのガスベントの適切な設計 | ヤケ、ショートショット、ウェルドライン、ガスに起因するシルバーストリーク |
| 樹脂の流入口であるゲートの位置やサイズを最適化し、充填ムラの解消、圧力分布の均一化につながるよう設計 | ショートショット、ソリ、ウェルドライン、フローマーク、ボイド、ヒケ |
| 金型フレームや型板の剛性の確保 | バリ |
| 摩耗・損傷のメンテナンス | バリ |
射出の圧力や速度、樹脂温度の設定といった、成形条件の設定によって生じる成形不良もあります。成形不良が発生する場合は、下記のような条件を確認してみましょう。
■成形条件での成形不良対策の例
| 対策の内容 | 防げる成形不良の例 |
|---|---|
| 射出圧力・速度の適切な設定 | バリ、ショートショット、ウェルドライン、ボイド |
| 樹脂温度や金型温度の管理 | ヒケ、ヤケ、シルバーストリーク、ショートショット、ソリ |
| 適切な型締め力の設定 | バリ |
| 保圧と保圧時間の最適化 | バリ、ヒケ、ショートショット、ソリ、ボイド |
| 適切な冷却時間の確保 | ヒケ、ソリ、クラック |
| 安定した樹脂の計量を確保するためのスクリュー回転数、背圧の設定 | シルバーストリーク、ボイド |
近年では、AI技術を活用することにより、最適な成形条件を自動的に導き出して調整できる仕組みも登場しています。成形工程における温度、圧力、速度などのデータをAIが解析し、成形不良を抑えるような成形条件に調整する技術です。調整後のデータも自動収集して調整し続けるため、成形不良の発生を低減できます。
AIを活用した成形条件の自動調整には、成形不良の抑制に加え、成形条件の調整のためにかかる工数の削減や、成形不良が発生する前に対処できることによる量産体制の維持といったメリットもあります。
成形機そのものに不具合があると、あらゆる成形不良の原因となります。スクリューやシリンダー、ヒーター、潤滑油などの定期点検や交換といったメンテナンス、センサーの校正を適切に実施することが重要です。
このような場合、IoT・AIによる活用が有効です。例えば、IoTセンサーで圧力、温度、位置、音などのデータをリアルタイムで収集し、AIが「いつもと違う挙動」を検知すれば、壊れる前に部品交換やメンテナンスを行うことが可能になります。
成形不良は種類によって原因が異なり、対策の方向性も違うため、現象の正確な分類と原因の切り分けが重要です。製品設計・材料・金型・成形条件・設備といった多角的な観点で要因を洗い出し、優先順位をつけて対策しましょう。
成形不良を防ぐには、外部の企業と技術を導入する方法もあります。例えば、コニカミノルタには、不良品の出やすい再生プラスチックの分野で、成形難度が高い部品でも顧客が求める品質安定に応える技術があります。
独自に開発した再生プラスチックと成形条件を最適化するAIソリューションによって、金型ごとに最適化した成形条件をご提案できるため、材料特性を踏まえた成形条件を提案し、再生プラスチック導入時の成形不良低減を支援します。再生プラスチックの成形不良にお悩みの場合は、ぜひご相談ください。
成形不良とは、射出成形などの樹脂加工において製品に外観・性能上の不具合が生じる事象の総称のことです。成形不良は、成形条件・材料の状態・金型・成形機のコンディションなど複数の要因が絡んで発生します。
廃棄品による歩留まりの悪化や手直しによるロスなど、工数・コストの増加につながるため、成形不良は未然に防止することが重要とされています。
成形不良の代表的な種類としては、バリ、ヒケ、ヤケ、シルバーストリーク、ショートショット、ソリ、ウェルドライン、クラック、ジェッティング、フローマーク、ボイドなどが挙げられます。外観の損傷にとどまるものから、強度低下・寸法精度の低下など機能にも影響するものまで多岐にわたります。
種類によって原因と対策が異なるため、まず現象を正確に分類することが重要です。
成形不良の対策は、製品設計・材料・金型・成形条件・成形機の5つの観点から多角的に検討することが基本となります。材料の乾燥管理、金型のガスベント・冷却回路の適切な設計、射出圧力・温度・保圧時間などの成形条件の調整が代表的な対策です。
近年では、AIが最適な成形条件を自動調整する技術も登場しており、不良品の抑制に加えて調整にかかる工数の削減も期待されています。

