 サイト内を検索
良品率は、生産効率だけでなく品質も反映される指標であり、品質管理とコスト管理の両面で重要な数値とされています。では、良品率はどのように計算し、悪化してきた際にはどのような対処法があるのでしょうか。
本記事では、良品率の基本的な知識や計算方法、歩留まりとの違いのほか、改善策などについて解説します。
目次
良品率とは、製造工程で生産された製品のうち、検査に合格した「良品」がどれくらいの割合を占めているかを示す指標です。
<良品率の計算式>
良品率(%)=良品数÷総生産数(完成品数)×100
1日に500個の製品を生産し、そのうち475個が検査に合格した場合、良品率は「475÷500×100=95%」です。
良品率の数値が高いほど、品質の安定した生産ができていることを意味します。
また、良品率は工程別・ロット別・設備別・時間帯別など、目的に応じてさまざまな切り口(単位)で集計することが可能です。例えば「特定の設備だけ良品率が低い」「月末になると良品率が落ちる」といった傾向を発見できれば、改善のための具体的なアクションにつなげやすくなります。単に全体の数値を追うだけでなく、このように集計の切り口を工夫することで、良品率はより実践的な品質管理ツールとして機能します。
それゆえ良品率は、製品の生産効率と品質水準を客観的に把握するための基本的な指標として、製造業の現場で広く活用されているのです。また、工程の改善が実際に効果を上げているかを確認したり、どの工程で不良品が多く発生しているかを特定したりする際にも役立ちます。
なお、良品と判定する基準は、業界や製品の種類によって異なります。自社の製品の要求仕様に合わせて判定基準を明確に定めて、良品率を正しく活用しましょう。
良品率をきちんと管理すれば、品質の安定だけでなく、コスト削減や顧客満足度の向上にもつなげることができます。
良品率を計算する際に注意したいのが、手直しをした製品の扱いです。ここでいう手直しとは、検査で不合格となった製品に修正や再加工を施し、再び検査に臨めるようにする作業を指します。
良品率の定義は企業や工程によって異なりますが、最終判定ベースで集計する場合は、手直し後に合格した製品も良品として扱うことが一般的です。
良品率はあくまで「最終的に合格した製品の割合」を示す指標であり、手直しの有無は問わず、最終的な合否だけを基準にする点を押さえておきましょう。
製造現場では、良品率と似た意味合いで使われる指標がいくつかあります。それぞれ着目するポイントや計算方法が異なるため、混同したまま使っていると現場の実態を正しく把握できなくなるおそれがあります。
良品率と混同されやすい主な指標は、「歩留まり」「直行率」「手直し率」「不良率」「転用率」の5つです。以下で、それぞれの違いを押さえておきましょう。
歩留まり(歩留まり率)とは、投入した材料に対して、最終的に得られた良品の割合を示す指標です。
<歩留まり率の計算式>
歩留まり率(%)=[良品として得られた数量または材料量] ÷ [投入数量または投入材料量] × 100
歩留まりと良品率は、どちらも「良品がどれくらいあるか」を見る指標ですが、着目するポイントに違いがあります。良品率は製造工程の品質水準を評価するのに対し、歩留まりは材料をどれだけ無駄なく活かせたかという材料効率を測ります。
具体例で確認してみましょう。100個の材料を投入し、90個の製品が完成して検査を行い、そのうち80個が良品だった場合、歩留まりと良品率それぞれの計算例は下記のとおりです。
<歩留まりと良品率の計算例>
・歩留まり:80÷100×100=80%(投入した材料100個が分母)
・良品率:80÷90×100≒88.9%(製造された製品90個が分母)
■良品率と歩留まりのイメージ
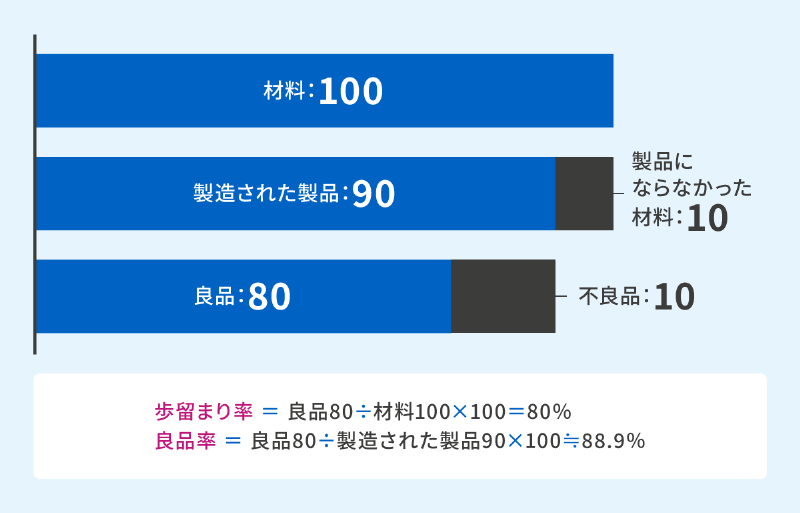
例えばプレス品のスクラップなどは、歩留まりでは製品にならなかったものとしてカウントされますが、良品率では考慮されません。
直行率とは、完成品のうち一度の検査で良品と判定された製品の割合を示す指標です。手直しによって合格した製品を良品に含める良品率とは異なり、直行率は手直しなしで一発合格した製品のみをカウントします。
<直行率の計算式>
直行率(%)=一度で合格した良品数÷総生産数(完成品数)×100
直行率は良品を生み出すことができる正規工程の能力の高さを示しています。
■良品率と直行率のイメージ
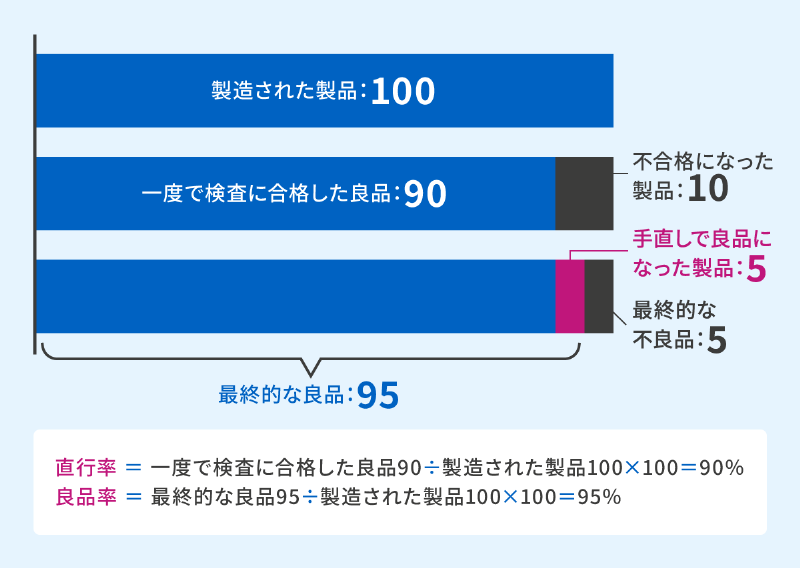
良品率が高くても直行率が低い場合は、手直しによって良品率を維持している状態です。良品率だけに着目しているとこのようなケースで、工程に潜む問題を見落とすリスクがあります。
良品率と直行率をセットで把握することで、品質の実態をより正確につかめるようになるでしょう。
手直し率とは、総生産数のうち、一度不良品となった後に再加工や修正などの手直しを行って良品になった製品の割合を示す指標です。
<手直し率の計算式>
手直し率(%)=手直し数÷総生産数(完成品数)×100
手直し率が高い状態は、たとえ良品率が高くても、工程に改善の余地があることを示しています。
手直しには追加の人手や時間、コストがかかるため、良品率だけを見て「問題なし」と判断するのではなく、手直し率や直行率も併せて確認することが大切です。
そうすることで「なぜ最初から良品ができなかったのか」という問題に対し根本的な原因が見えてくるケースもあります。
不良率とは、総生産数に占める不良品の割合を示す指標です。良品率が最終的に合格した製品に着目するのに対し、不良率は最終的に不合格となった製品に着目する点が異なります。
<不良率の計算式>
不良率(%)=不良品数 ÷ 総生産数(完成品数)× 100
最終判定を良品と不良品の二つに分類する場合、良品率と不良率の合計は100%になるため、どちらか一方を把握していれば、もう一方も自動的に導き出すことが可能です。不良品の削減を目標とする場面では、不良率を直接追いかけるほうがわかりやすいといえます。
「何個ダメだったか」をシンプルに示す不良率は、製造業で生産工程の品質を把握するための基本的な指標として採用されています。
転用率とは、当初予定していた製品としては使用できなかったものの、別の製品や部品として活用できた製品の割合を示す数値です。例えば、150度までの動作保証を想定したICチップについて、その出荷試験には通過できなかったものの120度の試験には合格したため、限界温度の表記を120度として出荷するようなケースは、転用の例といえるでしょう。良品率が「品質基準を満たした製品がどれだけあるか」を見るのに対し、転用率は「無駄をどれだけ有効に活用できたか」を見る点が異なります。
<転用率の計算式>
転用率(%)=転用数÷総生産数(完成品数)×100
転用率を把握することで、廃棄数の削減につながる取り組みの効果を数値として確認できるようになります。捨てるはずだったものを別の形で活かせた分だけ、廃棄数は減少するでしょう。転用率は、良品率や歩留まりだけでは見えてこない、製造プロセス全体の資源効率を評価する指標として活用できます。
ただし、転用率が高い状態は手放しで喜べるものではありません。転用された製品は、本来の規格では不良品と判定されたものであり、転用率の上昇は良品率の低下を意味します。つまり、本来の製造プロセスが不安定になっているということです。
転用率を活用する際は、直行率や良品率とセットで管理することが大切です。転用率の向上を評価しつつも、なぜ転用が必要になったのかという視点を忘れずに持つことが、本質的な改善への第一歩となります。
良品率や歩留まりは、製造現場の品質、コスト、効率を総合的に評価する上で重要な指標です。良品率を高めることで生産効率が高まり、製品品質が安定することで顧客満足度の向上につながります。また、歩留まりを改善することで原材料の無駄が減り、製造コストの削減と利益率の向上が期待できるでしょう。
さらに、両指標を定期的に記録・管理することで、どの工程に問題が潜んでいるかを早期に察知し、改善の切り口を見つけやすくなります。そうすることで品質、コスト、効率の3つの観点から工程を総合的に評価できるようになり、データにもとづいた改善活動を進めやすくなります。
良品率や歩留まりが悪化している場合、その原因を正確に特定しなければなりません。感覚や経験だけに頼った原因究明では、的外れな対策につながるリスクがあります。
下記では、良品率や歩留まりの悪化要因を見つけるために、現場で実践しやすい3つのアプローチを紹介します。
良品率や歩留まりが悪化した原因を究明する際の出発点となるのが、不良品の発生状況に関するデータの記録と集計です。不良品が発生するたびに、その種類、発生工程、日時、担当作業者などの情報を記録しておくことで、「どの工程で」「どんな不良が」「どのくらいの頻度で」発生しているかを把握できるようになります。
データが蓄積されるにつれ、特定の工程や時間帯に不良品が集中しているといったパターンの発見などにつながりやすくなります。まずは記録を習慣化することが、改善活動の第一歩です。
集計したデータは、そのままにしておくだけでは意味がありません。データをグラフや表に落とし込んで視覚化し、数字を眺めているだけでは気づきにくい発生頻度の偏りや傾向、因果関係などを発見できれば、不良品の発生原因を分析しやすくなります。
例えば、データを可視化して製造機械や時期の違いといった視点で比較・分析を行うと、「ある工程で使った特定の機械だけ不良率が高い」「気温と湿度が上がる時期に不良品が増える」といった相関関係が見えてくることがあります。
データを整理、可視化し原因究明する上では、QC7つ道具(パレート図、ヒストグラム、特性要因図、散布図、管理図、チェックシート、層別)を活用することが望まれます。これらはデータを統計的に可視化し、原因究明へ導くための基本ツールです。
データの分析と並行して活用したいのが、「5M+1E」という考え方です。5M+1Eとは、製造現場に影響を与える下記の6つの要素の頭文字をまとめたもので、原因究明を行う場合に抜け漏れを防ぐためのフレームワークとして広く用いられています。
<5M+1Eの要素>
・Man(人):作業者のスキルや習熟度、体調など
・Machine(機械):設備の劣化、故障、精度のばらつきなど
・Material(材料):原材料の品質、ロットごとのばらつきなど
・Method(方法):作業手順の曖昧さ、標準化の不足など
・Measurement(検査・測定):測定器の精度、検査基準の解釈のずれなど
・Environment(環境):作業環境の温度・湿度・振動・照明など
不良品が発生する原因は、必ずしもひとつの要素に絞られるとは限りません。複数の要素が複合的に絡み合っているケースもあるため、現場の管理者と作業者が情報を共有しながら多角的に検討することが重要です。
良品率や歩留まりの悪化要因が特定できたら、その原因に対して具体的な手を打ちましょう。ただし、闇雲に対策を打っても効果は出にくく、特定した要因に対して効果が大きく実現可能性の高い対策案から優先して実施していくことが必要です。そして行った対策に関する効果と背反について記録、測定しておくことが重要です。効果があり背反が許容できるのであれば最終対策とします。
改善策は現場の状況や業種によって有効な改善策は異なりますが、下記のような代表的な6つのアプローチに分類されます。自社の課題に照らし合わせて、取り組みやすいものから着手してみてください。
機械の劣化や故障は、不良品発生の原因のひとつです。日常的な点検を習慣化し、異常の早期発見に努めることが基本的な対策となります。
点検の結果、性能の回復が見込めない場合は、新しい設備への更新も視野に入れましょう。機械の状態を安定させることが、良品率の安定につながります。
使用する材料や部品に品質のばらつきがあると、製造工程がどれだけ安定していても不良品の発生を防げません。材料や部品の受け入れ検査を実施し、品質基準を満たさないものが工程に流れ込まないような仕組みを整えることが重要です。
受入で不良がある場合は、サプライヤーに改善を求めます。そして、改善内容を確認しておくことが必要です。加えて、何度言っても改善が見られない場合は、調達先の変更を検討することもひとつの選択肢です。
工程ごとの作業手順やルールが標準化されていないと、作業者によってやり方がばらつき、不良品の発生につながります。工程ごとに標準作業手順書を作成し、それにもとづいて作業を行うことで作業ミスを防ぎ品質を安定させられるようになります。部品や道具の置き場所を決めておくといった細かな工夫も、作業ミスの抑制に効果的です。
ルールを策定しても、現場で正しく守られなければ意味がありません。工程ごとに管理者を配置し、作業手順が適切に実施されているかを確認できる体制を整えることが大切です。
管理者と作業者が一体となって品質向上に取り組むことが、継続的な改善につながります。
作業者のスキル不足が不良品の原因となっている場合は、教育・訓練の充実が有効です。定期的な勉強会や実技訓練を通じてスキルの底上げを図るとともに、新しい機械や設備を導入した際には、その操作に習熟するための訓練も欠かさず実施しましょう。
機械から自動的にデータを収集するIoTや、蓄積されたデータをもとに不良品の発生原因を分析するAIを導入することで、人の目や手だけでは気づきにくい異常の早期検知や、精度の高い原因分析が可能とされています。
例えば、AI活用によって画像データや生産工程データを解析して、良品率を高める最適な製造条件を特定したり、実際の製造時の指標が理想的な基準値から外れた際に自動で調整したりする事例も登場しています。さらに、設備の稼働データをリアルタイムで監視することで、故障や性能低下の予兆を早期に察知し、不良品の発生を未然に防げるかもしれません。
機械の点検や作業の標準化といった基本的な取り組みと、こうした最新技術を組み合わせれば、改善活動の精度とスピードをさらに高めることができるでしょう。
良品率は、製造工程の品質水準を示す基本的な指標です。良品率を高めることは、生産効率の向上や製品の品質安定だけでなく、顧客からの信頼や満足度の向上にもつながります。
良品率を改善したい場合の第一歩は、不良品の発生状況をデータとして記録・分析し、原因を正確に特定することです。加えて、機械の点検・更新や作業者の教育といった基本的な対策を着実に積み重ねていき、良品率向上を目指しましょう。
こうした基本的な改善に加えて、IoTやAIといった最新技術を取り入れることで、見えにくかった異常の早期発見や、より精度の高い原因分析が可能になると考えられます。
もし、最新技術の導入などについて自社での対応が難しい場合は、外部の専門企業と連携して材料の選定や製造工程を見直すという方法も検討してみてください。例えばコニカミノルタでは、不良品が出やすい再生プラスチックの分野において、独自に開発したAI最適化モデルを活用し、部品ごとに最適な成形条件を提案することで、成形難度の高い部品でも安定した品質での量産を実現する技術を開発しています。
再生プラスチックを使用した製品の品質や不良品にお悩みの場合は、ぜひ一度ご相談ください。
良品率は「良品数÷総生産数(完成品数)×100」で算出します。良品率の計算では、手直しを経て再検査に合格した製品も良品数に含めた、最終的な合否のみを基準とします。良品率の数値が高いほど、品質の安定した生産ができているといえるでしょう。
工程別・ロット別・設備別など多様な切り口で良品率を集計すれば、改善活動に活用することが可能です。
良品率は完成品数を分母とし、製造工程の品質水準を評価する指標であるのに対し、歩留まり率は投入した材料数を分母とし、材料をどれだけ無駄なく活かせたかという材料効率を測る指標です。分母の違いにより、同じ生産結果でもそれぞれの指標で異なる数値となることがあります。
良品率は手直しを経た製品も含めて計算するのに対して、直行率は手直しなしで一発合格した製品のみを対象とします。良品率が高くても直行率が低い場合は、手直しで良品率を維持している状態といえるでしょう。
両指標をセットで把握することで、工程に潜む問題を見落とすリスクを減らせるようになります。

